|
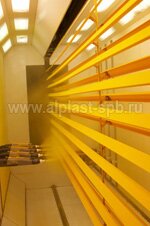
Окрашивание жидкими ЛКМ (безвоздушное распыление)
– Этот метод заключается в распылении лакокрасочного материала через маленькое отверстие сопла под большим давлением, без участия воздуха. Наиболее существенными преимуществами этой технологии являются:
- очень высокая производительность — от 3 л/мин. и выше;
- высокий передаточный коэффициент нанесения (около 60%);
- позволяет наносить различные материалы, включая высоконаполненные и высоковязкие;
- дает возможность достигать значительной толщины покрытия при нанесении материала в один слой;
- эффективен для окрашивания больших поверхностей и крупногабаритных изделий;
- относительно низкое туманообразование.
Сводная таблица характеристик покрытий >>>
Порошковая окраска металла
– Это экологически чистая и безотходная технология для получения защитно-декоративных и защитных покрытий высокого качества. Покрытия создаются из полимерных порошков, которые наносятся способом электростатического напыления на поверхность изделия. Эти покрытия являются очень прочными и долговечными.
Порошковые краски отличаются от жидких отсутствием растворителей. Порошок, который применяют для покраски, является смесью частиц каучука и пигмента. Во время окрашивания металлоконструкций частицы порошковой краски распыляются на нейтральную поверхность, потом ее размещают в специальной печи, где эти частицы нагреваются и смягчаются, а потом впитываются в поверхность, которая подвергается окрашиванию. В итоге получается стойкое, долговечное покрытие высокого качества с отличными защитными свойствами.
Основные стадии процесса:
Подготовка поверхности.
Надежность антикоррозионной защиты и качество декоративной отделки изделий при использовании порошковых красок в значительной мере определяются качеством подготовки окрашиваемой поверхности. При проведении подготовки поверхности удаляют органические и неорганические загрязнения, а также наносят конверсионные покрытия.
Нанесение порошковой краски на поверхность изделия.
После подготовки поверхности изделие поступает на участок для нанесения порошковой краски. В основе процесса нанесения порошковой краски лежит действие сил электростатического поля на заряженные частицы краски в направлении к проводящей поверхности заземленного изделия.
Формирование покрытия на изделии.
После нанесения слоя порошковой краски изделие направляют на участок запекания покрытия, где в печах осуществляется их нагревание для отверждения порошковой краски с образованием сплошного покрытия.
Мы располагаем двумя современными автоматизированными линиями порошковой окраски металлов, не имеющими аналогов в России, а также одной ручной линией:
- 1-я автоматизированная линия по окраске алюминия и оцинкованной стали
- 2-я автоматизированная линия по окраске стали
- 3-я ручная окрасочная линия (универсальная)
1-я автоматизированная линия по окраске алюминия и оцинкованной стали
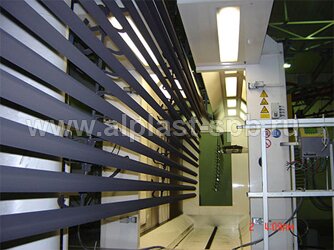 Полностью автоматизированная конвейерная линия, оснащенная системой распознавания деталей, управляемая единой компьютерной системой, с минимальным участием человека в технологическом процессе.
3-х зонная линия струйной подготовки металлов по технологии немецкой компании «AluFinish» с системой очистки сточных вод, включающая в себя следующие операции:
- Одновременное травление и обезжиривание
- Промывка
- Промывка в деминерализованной воде
- Хроматирование, не требующее последующей промывки.
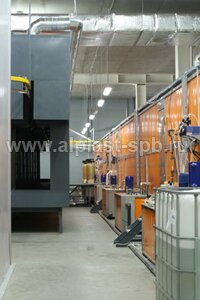 Новейшее оборудование по нанесению порошкового покрытия фирмы “WAGNER”. Пластиковая камера “Super tech” с компьютерной системой управления 10-ю пистолетами напыления, позволяющая произвести смену цвета за 5 минут.
Широкие технологические возможности:
- габариты изделия 7000х1500х600 мм
- скорость конвейера 2,5 м/мин
- производительность – 200 м2/час
Тактовая печь отверждения, обеспечивающая безусловное поддержание температурного режима в процессе полимеризации покрытия. Система предварительного формирования покрытия в зоне инфракрасного излучения, исключающая попадание порошка в конвективный воздух и оседание его на изделия с другим цветом, а также возможность сдувания краски с поверхности изделия (как это происходит в конвекционных печах).
2-я автоматизированная линия по окраске стали
Полностью автоматизированная конвейерная линия, оснащенная системой распознавания деталей, управляемая единой компьютерной системой, с минимальным участием человека в технологическом процессе.
Подготовка поверхности стали перед окраской осуществляется по технологии немецкой компании «Henkel» на линии струйной подготовки с 6-ю стадиями обработки и системой очистки сточных вод. 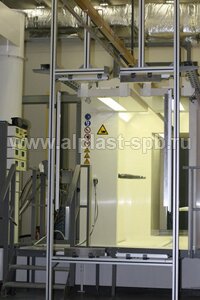
- Обезжиривание-фосфатирование
- Промывка
- Промывка
- Промывка
- Пассивация
- Промывка деминерализованной водой
Новейшее оборудование по нанесению порошкового покрытия фирмы “WAGNER”. Пластиковая камера “Super tech” с компьютерной системой управления 8-ю пистолетами напыления, позволяющая произвести смену цвета за 5 минут.
Широкие технологические возможности:
- габариты изделия 2500х1200х600мм
- скорость конвейера 2 м/мин
- производительность 90 м2/час
Тактовая печь отверждения, обеспечивающая безусловное поддержание температурного режима в процессе полимеризации покрытия. Система предварительного формирования покрытия в зоне инфракрасного излучения, исключающая попадание порошка в конвективный воздух и оседание его на изделия с другим цветом, а также возможность сдувания краски с поверхности изделия (как это происходит в конвекционных печах).
3-я ручная линия по окраске металлов
Универсальная ручная окрасочная линия, оснащенная конвейерной системой, камерой нанесения и печью отверждения покрытия производства Monkiewicz (Польша).
Технологические возможности:
- габариты изделия 3000х1200х1000мм
ЛабораторияСобственная аккредитованная испытательная лаборатория предприятия позволяет контролировать процессы подготовки поверхности и качество нанесения порошкового покрытия. Регулярно проводятся замеры поверхностной плотности конверсионного слоя, удельной электропроводности и рН промывной воды, толщины и степень адгезии полимерного слоя.
| № п/п |
Наименование испытаний |
| 1 |
Эластичность покрытия при изгибе (ISO 1519-2004, ГОСТ 6806-73) |
| 2 |
Прочность покрытия при ударе (ISO 6272-2002, ASTM D 2794-93) |
| 3 |
Прочность при чашеобразном изгибе (ISO 1520-1999) |
| 4 |
Твердость покрытия по Бухгольцу (ISO 2815-2003) |
| 5 |
Измерение температуры и времени отверждения покрытий непосредственно на поверхности изделий в печах |
| 6 |
Адгезия ISO 2409, ГОСТ 15140 |
Сводная таблица характеристик покрытий >>>
ВНИМАНИЕ!
Алпласт не выполняет отдельно операции: покраски, нанесение гальванических покрытий, пескоструйной обработки, распиловки профиля и трубы, гибки металла.
Каталог цветов RAL
Представленный каталог цветов приведен для справки и составления общего представления о цветовой гамме RAL. Каталог имеет искажения цветовой гаммы и может отображать цвета на Вашем мониторе не совсем точно в связи с разными цветовыми настройками и моделями мониторов.
Для детального просмотра наведите на необходимый вариант из таблицы.
| RAL |
1000
|
|
| 1000 |
1001 |
1002 |
1003 |
1004 |
1005 |
1006 |
1007 |
1011 |
1012 |
1013 |
1014 |
1015 |
1016 |
1017 |
1018 |
| 1019 |
1020 |
1021 |
1023 |
1024 |
1027 |
1028 |
1032 |
1033 |
1034 |
2000 |
2001 |
2002 |
2003 |
2004 |
2008 |
| 2009 |
2010 |
2011 |
2012 |
3000 |
3001 |
3002 |
3003 |
3004 |
3005 |
3007 |
3009 |
3011 |
3012 |
3013 |
3014 |
| 3015 |
3016 |
3017 |
3018 |
3020 |
3022 |
3027 |
3031 |
4001 |
4002 |
4003 |
4004 |
4005 |
4006 |
4007 |
4008 |
| 4009 |
4010 |
5000 |
5001 |
5002 |
5003 |
5004 |
5005 |
5007 |
5008 |
5009 |
5010 |
5011 |
5012 |
5013 |
5014 |
| 5015 |
5017 |
5018 |
5019 |
5020 |
5021 |
5022 |
5023 |
5024 |
6000 |
6001 |
6002 |
6003 |
6004 |
6005 |
6006 |
| 6007 |
6008 |
6009 |
6010 |
6011 |
6012 |
6013 |
6014 |
6015 |
6916 |
6017 |
6018 |
6019 |
6020 |
6021 |
6022 |
| 6024 |
6025 |
6026 |
6027 |
6028 |
6029 |
6032 |
6033 |
6034 |
7000 |
7001 |
7002 |
7003 |
7004 |
7005 |
7006 |
| 7008 |
7009 |
7010 |
7011 |
7012 |
7013 |
7015 |
7016 |
7021 |
7022 |
7023 |
7024 |
7026 |
7030 |
7031 |
7032 |
| 7033 |
7034 |
7035 |
7036 |
7037 |
7038 |
7039 |
7040 |
7042 |
7043 |
7044 |
7045 |
7046 |
7047 |
8000 |
8001 |
| 8002 |
8003 |
8004 |
8007 |
8008 |
8011 |
8012 |
8014 |
8015 |
8016 |
8017 |
8019 |
8022 |
8023 |
8024 |
8025 |
| 8028 |
9001 |
9002 |
9003 |
9004 |
9005 |
9010 |
9011 |
9016 |
9017 |
9018 |
|
|
|

